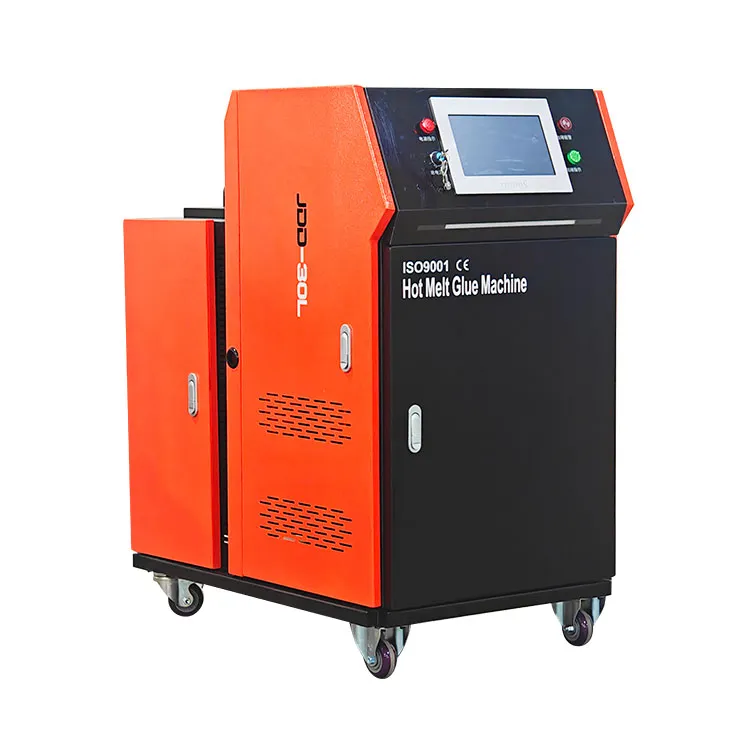
رویان جنڈنگڈا مشینری کمپنی ، لمیٹڈ
خبریں

کون سی ہاٹ میلٹ ایج بینڈنگ مشین کی خصوصیات مسلسل کنارے کی تکمیل کو یقینی بناتی ہیں؟

صنعتی مشینری گائیڈ

مضمون کا خلاصہ

پرکشش، پائیدار، اور قابل اعتماد فرنیچر تیار کرنے کے لیے ایک پیشہ ور کنارے کی تکمیل کا عمل ضروری ہے۔ایک گرم پگھل کنارے بینڈنگ مشینمینوفیکچررز کو PVC، ABS، veneer، اور دیگر کناروں والے مواد کو کنٹرول شدہ چپکنے والی ایپلی کیشن، پریشر، اور فنشنگ آپریشنز کے ذریعے بے نقاب پینل کناروں میں بانڈ کرنے میں مدد کرتا ہے۔ تاہم، مناسب آلات کے انتخاب میں مشین کی رفتار یا خریداری کی قیمت کا موازنہ کرنے سے زیادہ شامل ہے۔

یہ گائیڈ کام کرنے والے اصولوں، کلیدی اجزاء، چپکنے والے انتخاب، پیداواری چیلنجز، اور گرم پگھلنے والے کنارے کے بینڈنگ آلات کی خریداری کے بارے میں غور و فکر کرتا ہے۔ یہ یہ بھی بتاتا ہے کہ کس طرح مینوفیکچررز بانڈنگ کی مستقل مزاجی کو بہتر بنا سکتے ہیں، مواد کے فضلے کو کم کر سکتے ہیں، اور مستحکم پیداواری کارکردگی کو برقرار رکھ سکتے ہیں۔

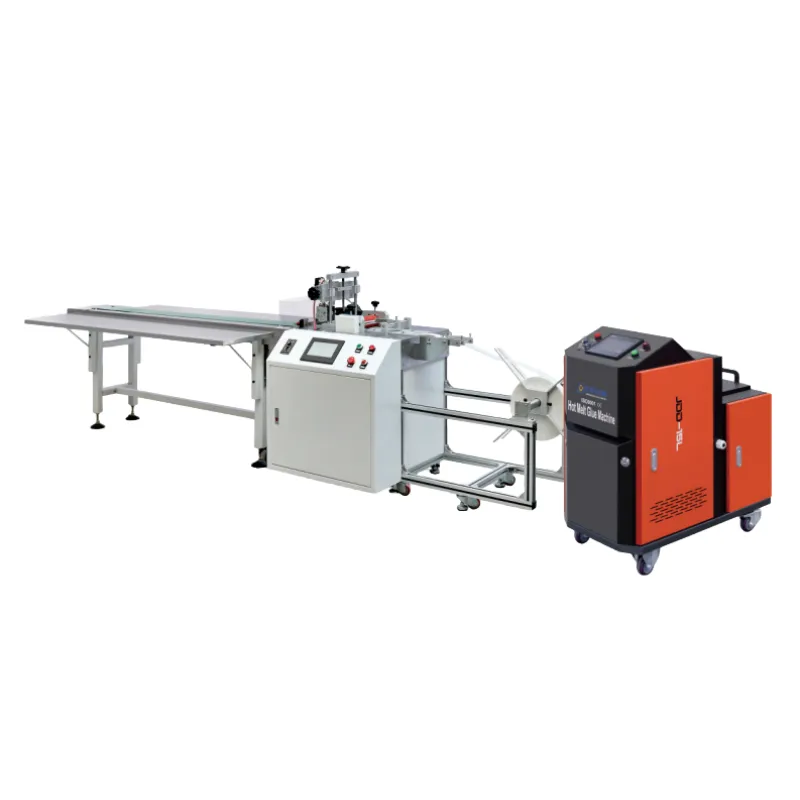
 A Hot Melt Edge Banding Machine

1. گرم پگھلنے والی ایج بینڈنگ مشین کیا ہے؟

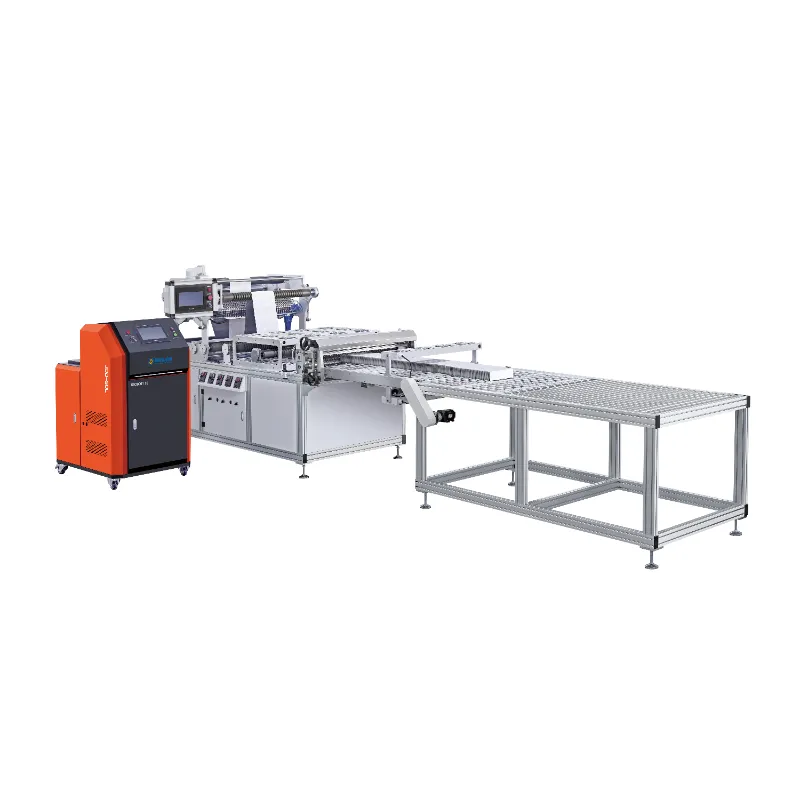
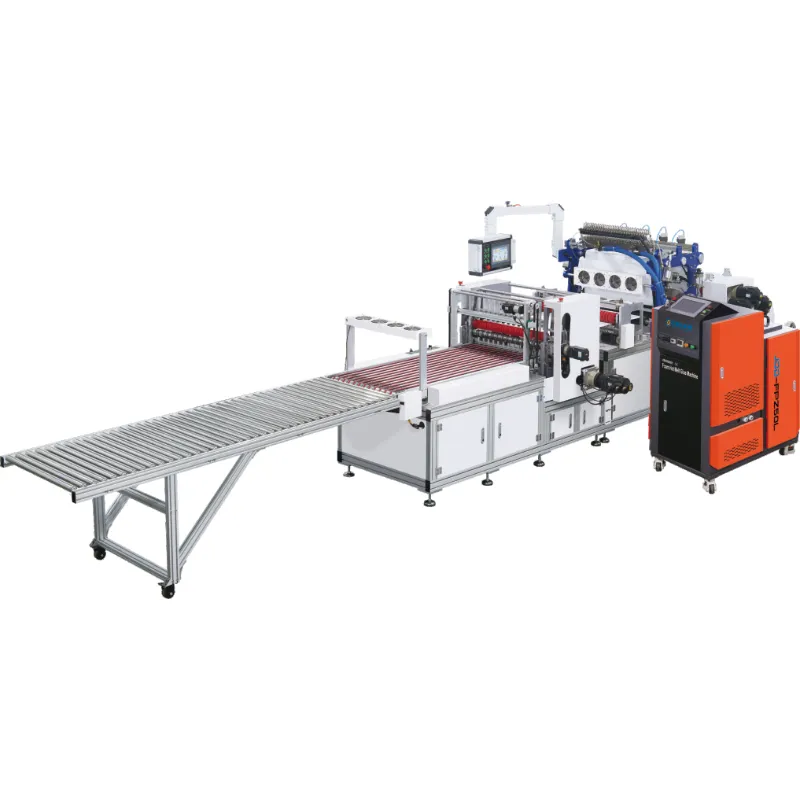
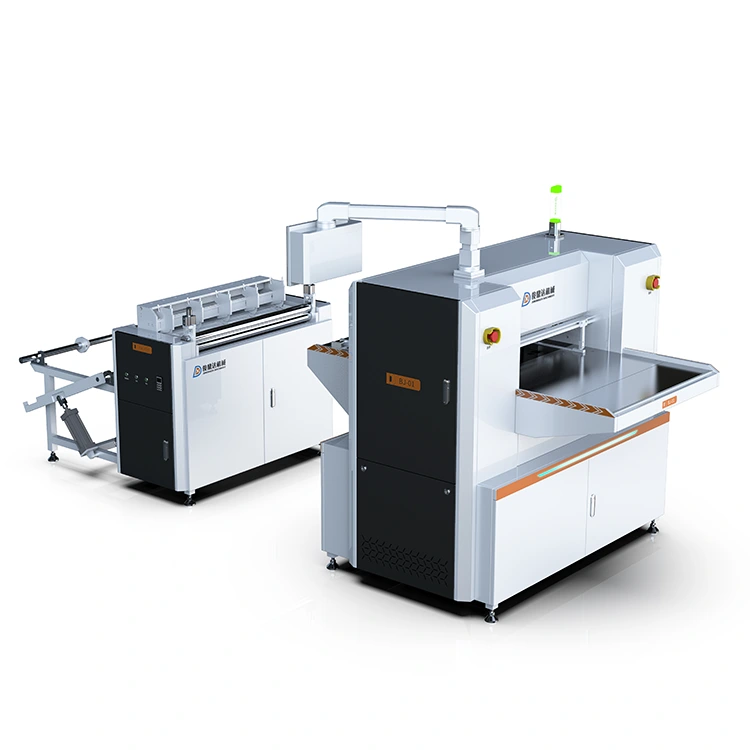
ہاٹ میلٹ ایج بینڈنگ مشین ایک لکڑی کی مشین ہے جو فرنیچر کے پینلز کے بے نقاب کناروں سے آرائشی اور حفاظتی کناروں کے مواد کو جوڑنے کے لیے بنائی گئی ہے۔ یہ پینل سبسٹریٹ اور کنارے کی پٹی کے درمیان مضبوط کنکشن بنانے کے لیے گرم چپکنے والی چیز کا استعمال کرتا ہے۔

فرنیچر مینوفیکچرنگ میں، MDF، پارٹیکل بورڈ، پلائیووڈ، اور پرتدار پینلز میں اکثر کاٹنے کے بعد کناروں کو بے نقاب کیا جاتا ہے۔ یہ کنارے نامکمل نظر آ سکتے ہیں، نمی جذب کر سکتے ہیں، اور اثر یا روزمرہ پہننے کا خطرہ بن سکتے ہیں۔ ایج بینڈنگ بے نقاب کور کا احاطہ کرتی ہے اور ایک صاف ستھرا، زیادہ پیشہ ورانہ ظاہری شکل فراہم کرتی ہے۔

مینوئل ایج ایپلی کیشن کے برعکس، ایک خودکار گرم پگھلنے والے کنارے کی بینڈنگ کا عمل چپکنے والی ایپلی کیشن، سٹرپ فیڈنگ، دبانے، تراشنا، اور سطح کی تکمیل کو یکجا کر سکتا ہے۔ یہ اسے کابینہ کے کارخانوں، الماریوں کے مینوفیکچررز، آفس فرنیچر بنانے والوں، اور لکڑی کے کام کرنے والے دیگر کاروباروں کے لیے موزوں بناتا ہے۔

عام ایپلی کیشنز

  • باورچی خانے کی الماریاں:کابینہ کے دروازوں، شیلفوں، اور کیبنٹ باڈیز کے لیے تیار کناروں کو تیار کرنا۔
  • الماری:MDF اور پارٹیکل بورڈ وارڈروب پینلز کی ظاہری شکل اور استحکام کو بہتر بنانا۔
  • دفتری فرنیچر:فنشنگ ڈیسک، ورک سٹیشن، اسٹوریج یونٹ، اور کانفرنس ٹیبل۔
  • رہائشی فرنیچر:کتابوں کی الماریوں، درازوں، الماریوں اور آرائشی پینلز پر کارروائی کی جا رہی ہے۔
  • کمرشل اندرونی:ہوٹلوں، ریٹیل اسٹورز، اور دفتری منصوبوں کے لیے فرنیچر کے اجزاء کی تیاری۔
پیداوار کی بصیرت:ایج بینڈنگ محض ایک آرائشی قدم نہیں ہے۔ مناسب طریقے سے بندھے ہوئے کنارے بے نقاب پینل کور کی حفاظت میں بھی مدد کرتا ہے اور فرنیچر کی مصنوعات کی مجموعی استعمال کو بہتر بناتا ہے۔

2. گرم پگھلنے والی ایج بینڈنگ مشین کیسے کام کرتی ہے؟

مشین ٹھوس گرم پگھلنے والی چپکنے والی کو گرم کرکے اس وقت تک کام کرتی ہے جب تک کہ یہ مناسب اطلاق کی حالت تک نہ پہنچ جائے۔ اس کے بعد چپکنے والی مشین کے ڈیزائن کے لحاظ سے پینل کے کنارے یا کناروں کے مواد میں منتقل کی جاتی ہے۔ پریشر رولر دونوں سطحوں کو ایک ساتھ لاتے ہیں جب کہ چپکنے والا بندھن قائم کرنے کے لیے ٹھنڈا یا ٹھیک ہوجاتا ہے۔

اگرچہ مشین کی ترتیب مختلف ہوتی ہے، لیکن ایک عام پیداواری عمل میں درج ذیل مراحل شامل ہوتے ہیں۔

مرحلہ 1: پینل فیڈنگ اور تیاری

آپریٹر ورک پیس کو فیڈنگ سسٹم پر رکھتا ہے۔ پینل میں مناسب طول و عرض، ایک صاف سطح، اور مناسب طریقے سے تیار کنارہ ہونا ضروری ہے. کچھ مشینوں میں ایک پری ملنگ یونٹ شامل ہوتا ہے تاکہ چپکنے والی ایپلی کیشن سے پہلے معمولی بے ضابطگیوں، آرے کے نشانات اور خراب شدہ مواد کو دور کیا جا سکے۔

مرحلہ 2: چپکنے والی حرارتی اور درخواست

گرم پگھلنے والی چپکنے والی کو ایک گلو برتن یا ہم آہنگ چپکنے والی ترسیل کے نظام کے اندر گرم کیا جاتا ہے۔ ایک بار جب چپکنے والا مینوفیکچرر کے تجویز کردہ پروسیسنگ درجہ حرارت تک پہنچ جاتا ہے، ایک ایپلیکیشن رولر اسے پینل کے کنارے یا نامزد بانڈنگ سطح پر تقسیم کرتا ہے۔

یکساں چپکنے والی کوریج اہم ہے۔ ناکافی گلو کمزور بانڈنگ کا باعث بن سکتا ہے، جبکہ ضرورت سے زیادہ استعمال سے ظاہری گلو لائنیں اور اضافی صفائی کا کام ہو سکتا ہے۔

مرحلہ 3: ایج بینڈ فیڈنگ

کناروں کی پٹی کو ورک پیس کی طرف رہنمائی کی جاتی ہے اور چپکنے والے لیپت کنارے کے خلاف درست طریقے سے پوزیشن میں رکھی جاتی ہے۔ عام مواد میں PVC، ABS، melamine، اور wood veneer شامل ہیں۔ کھانا کھلانے کا طریقہ کار پورے عمل میں مسلسل پٹی کی سیدھ کو برقرار رکھنے میں مدد کرتا ہے۔

مرحلہ 4: پریشر بانڈنگ

پریشر رولرس کناروں کے مواد کو پینل کے خلاف مضبوطی سے دباتے ہیں۔ یہ قدم چپکنے والی کو دونوں سطحوں کے ساتھ موثر رابطہ کرنے کی اجازت دیتا ہے۔ مناسب دباؤ اور مستحکم کھانا کھلانا خلا کو کم کرنے، اٹھانے اور ناہموار تعلقات کو کم کرنے میں مدد کرتا ہے۔

مرحلہ 5: کاٹنا اور تراشنا ختم کریں۔

مشین کی ترتیب پر منحصر ہے، کٹنگ یونٹس آگے اور پچھلے سروں سے اضافی مواد کو ہٹا دیتے ہیں۔ کھردرا تراشنا اور باریک تراشنے والے اسٹیشن اس کے بعد اوپری اور نچلی سطحوں سے اضافی کناروں کو ہٹا سکتے ہیں۔

مرحلہ 6: سکریپنگ اور پالش کرنا

اضافی فنشنگ یونٹ چھوٹی چپکنے والی باقیات کو کھرچ سکتے ہیں اور چھوٹے ٹول کے نشانات کو ہٹا سکتے ہیں۔ بفنگ وہیل تیار شدہ کنارے کی ظاہری شکل کو بہتر بنانے اور ایک صاف ستھری سطح بنانے میں مدد کرتے ہیں۔

اہم:ہر ایج بینڈنگ مشین میں یہ تمام اسٹیشن شامل نہیں ہوتے ہیں۔ خریداروں کو اصل پروسیسنگ کنفیگریشن کی تصدیق کرنی چاہیے بجائے اس کے کہ یہ فرض کیا جائے کہ ہر ماڈل ایک مکمل خودکار فنشنگ سائیکل انجام دیتا ہے۔

3. کون سے اجزاء مشین کی کارکردگی کا تعین کرتے ہیں؟

مشین کی کارکردگی کا انحصار کئی مکینیکل اور برقی نظاموں کے ہم آہنگی پر ہوتا ہے۔ ان اجزاء کو سمجھنے سے خریداروں کو آلات کا زیادہ درست اندازہ لگانے اور ان افعال کی نشاندہی کرنے میں مدد ملتی ہے جو ان کی پیداواری ضروریات کے لیے سب سے زیادہ اہمیت رکھتے ہیں۔

3.1 گرم پگھلا ہوا گوند کا برتن

گوند کا برتن چپکنے والی چیز کو ذخیرہ اور گرم کرتا ہے۔ اس کی حرارتی صلاحیت، درجہ حرارت کنٹرول، مواد کی مطابقت، اور صفائی کی رسائی چپکنے والی ایپلی کیشن کے استحکام کو متاثر کرتی ہے۔

مسلسل پیداوار کے لیے، حرارتی نظام کو غیر ضروری زیادہ گرمی کے بغیر پروسیسنگ کے مناسب حالات کو برقرار رکھنا چاہیے۔ درجہ حرارت کی غلط ترتیبات چپکنے والی چپکنے والی چپکنے والی، بانڈنگ کی کارکردگی، اور تیار شدہ ظاہری شکل کو متاثر کر سکتی ہیں۔

3.2 چپکنے والا ایپلیکیشن رولر

ایپلیکیشن رولر پگھلے ہوئے چپکنے والی کو نامزد بانڈنگ سطح پر منتقل کرتا ہے۔ ایک مستحکم رولر سسٹم گلو کو یکساں طور پر تقسیم کرنے میں مدد کرتا ہے اور ورک پیس کے درمیان فرق کو کم کرتا ہے۔

3.3 ایج بینڈ فیڈنگ سسٹم

کھانا کھلانے کا طریقہ کار کنارے کی پٹی کو بانڈنگ ایریا میں لے جاتا ہے۔ درست صف بندی جھریوں، شفٹنگ، اور کنارے کی متضاد پوزیشننگ کو روکنے میں مدد کرتی ہے۔

3.4 پریشر رولر اسمبلی

پریشر رولرز پینل کے خلاف کنارے کی پٹی کو محفوظ بنانے کے لیے طاقت کا اطلاق کرتے ہیں۔ ان کا انتظام، دباؤ ایڈجسٹمنٹ، اور آپریٹنگ استحکام بانڈنگ کی مستقل مزاجی کو متاثر کرتا ہے۔

3.5 کٹنگ اور فنشنگ یونٹس

کاٹنا، تراشنا، سکریپنگ اور پالش کرنے کے نظام ورک پیس کی حتمی شکل کا تعین کرتے ہیں۔ اعلی معیار کی تکمیل ثانوی دستی پروسیسنگ کو کم کر سکتی ہے اور پیداوار کی کارکردگی کو بہتر بنا سکتی ہے۔

جزو مین فنکشن خریداروں کو کیا چیک کرنا چاہئے۔
گوند کا برتن پگھلتا ہے اور چپکنے والا ذخیرہ کرتا ہے۔ حرارتی استحکام اور گلو مطابقت
ایپلیکیشن رولر چپکنے والی تقسیم کرتا ہے۔ یکساں گلو کی درخواست
کھانا کھلانے کا نظام کنارے بینڈنگ کی رہنمائی کرتا ہے۔ سیدھ اور کھانا کھلانے کا استحکام
پریشر رولرس پینلز پر کنارہ دبائیں۔ دباؤ کی مستقل مزاجی
ٹرمنگ یونٹس اضافی کناروں کو ہٹا دیں۔ کاٹنے کی درستگی اور ایڈجسٹمنٹ
بفنگ یونٹس تیار شدہ ظاہری شکل کو بہتر بنائیں سطح کی صفائی اور ختم

4. کون سے چپکنے والے اور کنارے کے مواد مناسب ہیں؟

گرم پگھلنے والے کنارے بینڈنگ کا سامان منتخب کرتے وقت مواد کی مطابقت سب سے اہم باتوں میں سے ایک ہے۔ قابل اعتماد نتائج پیدا کرنے کے لیے چپکنے والا، کنارہ دار مواد، اور پینل سبسٹریٹ کو مل کر کام کرنا چاہیے۔

4.1 عام گرم پگھلنے والی چپکنے والی چیزیں

ایوا گرم پگھل چپکنے والی

Ethylene-vinyl acetate (EVA) روایتی ایج بینڈنگ ایپلی کیشنز میں بڑے پیمانے پر استعمال ہوتا ہے۔ یہ عملی پروسیسنگ کی خصوصیات، نسبتاً سیدھی ہینڈلنگ، اور بہت سے معیاری فرنیچر مینوفیکچرنگ کے عمل کے ساتھ مطابقت پیش کرتا ہے۔

EVA کو اکثر الماریوں، الماریوں، شیلفوں اور عام فرنیچر کی پیداوار کے لیے منتخب کیا جاتا ہے جہاں متوازن تعلقات کی کارکردگی اور آپریٹنگ اخراجات اہم ہوتے ہیں۔

پور گرم پگھل چپکنے والی

Polyurethane reactive (PUR) گرم پگھلنے والا چپکنے والا ایک مختلف بانڈنگ میکانزم فراہم کرتا ہے۔ درخواست کے بعد، یہ نمی کے ساتھ رد عمل ظاہر کرتا ہے اور کراس لنکڈ بانڈ بناتا ہے۔ یہ اکثر ان ایپلی کیشنز کے لیے سمجھا جاتا ہے جن میں نمی اور گرمی کے خلاف مزاحمت کی ضرورت ہوتی ہے۔

تاہم، PUR کو ہم آہنگ مشینی آلات اور زیادہ محتاط آپریٹنگ طریقہ کار کی ضرورت ہے۔ گوند کی باقیات، بیکار وقت، صفائی کے تقاضے، اور چپکنے والی ہینڈلنگ کو آلات اور چپکنے والے مینوفیکچررز کی ہدایات پر عمل کرنا چاہیے۔

موازنہ ایوا چپکنے والی پور چپکنے والی
بانڈنگ میکانزم بنیادی طور پر کولنگ کے ذریعے سیٹ کرتا ہے۔ ٹھنڈک کے بعد نمی کے رد عمل کا علاج
عام ایپلی کیشنز عام فرنیچر کی پیداوار ایپلی کیشنز کو بہتر مزاحمت کی ضرورت ہے۔
نمی مزاحمت تشکیل پر منحصر ہے۔ عام طور پر مناسب علاج کے بعد زیادہ
مشین کی ضروریات ہم آہنگ روایتی گرم پگھلنے کا نظام PUR-ہم آہنگ چپکنے والا نظام
دیکھ بھال معمول کے مطابق گلو برتن اور رولر کی صفائی زیادہ محتاط ہینڈلنگ اور صفائی کے طریقہ کار

4.2 کامن ایج بینڈنگ میٹریلز

  • پیویسی کنارے بینڈنگ:مختلف قسم کے رنگوں، نمونوں اور موٹائیوں کی وجہ سے الماریوں اور عام فرنیچر کے لیے ایک مقبول آپشن۔
  • ABS ایج بینڈنگ:عام طور پر فرنیچر ایپلی کیشنز کے لیے استعمال کیا جاتا ہے جس میں پائیدار پلاسٹک کناروں اور مختلف سطح کی تکمیل کی ضرورت ہوتی ہے۔
  • میلمین ایج بینڈنگ:بہت سے آرائشی پینل ایپلی کیشنز کے لئے موزوں ہے جہاں ظاہری شکل اور اقتصادی پروسیسنگ اہم ہیں.
  • ووڈ وینیر ایج بینڈنگ:استعمال کیا جاتا ہے جب فرنیچر کی سطح سے ملنے کے لئے قدرتی لکڑی کی ظاہری شکل کی ضرورت ہوتی ہے۔

سازوسامان خریدنے سے پہلے، مینوفیکچررز کو معاون کنارے کی موٹائی، پٹی کی چوڑائی، چپکنے والی قسم، اور کھانا کھلانے کی حد کی تصدیق کرنی چاہیے۔ مشین کو روزانہ کی پیداوار میں استعمال ہونے والے اصل مواد سے مماثل ہونا چاہئے۔

5. یہ کون سے پیداواری مسائل حل کر سکتا ہے؟

پینل کے کناروں پر کارروائی کرتے وقت فرنیچر بنانے والے اکثر بار بار آنے والی مشکلات کا سامنا کرتے ہیں۔ مناسب طریقے سے تشکیل شدہ ہاٹ میلٹ ایج بینڈنگ مشین ان میں سے بہت سے مسائل کو حل کرنے میں مدد کر سکتی ہے۔

مسئلہ 1: ناہموار چپکنے والی درخواست

دستی استعمال اور غیر مستحکم گلو کی ترسیل متضاد چپکنے والی کوریج پیدا کر سکتی ہے۔ یہ کچھ علاقوں میں کمزور بانڈنگ اور دوسروں میں ضرورت سے زیادہ گلو لائنز کا سبب بن سکتا ہے۔

عملی حل:ایک مستحکم ہیٹنگ اور ایپلیکیشن سسٹم استعمال کریں، مناسب چپکنے والی چیز کا انتخاب کریں، اور ایپلیکیشن رولر کو باقاعدگی سے چیک کریں۔

مسئلہ 2: ایج بینڈنگ ڈیٹیچمنٹ

جب چپکنے والی مطابقت نہ رکھتی ہو، پینل کا کنارہ دھول دار ہو، یا پروسیسنگ کا درجہ حرارت اور دباؤ غیر موزوں ہو تو کنارہ اٹھا یا الگ ہو سکتا ہے۔

عملی حل:پینل کے کنارے کو صاف اور تیار کریں، چپکنے والی مطابقت کی تصدیق کریں، اور چپکنے والے سپلائر کی سفارشات کے مطابق پروسیسنگ کے حالات کو ایڈجسٹ کریں۔

مسئلہ 3: مرئی گلو لائنز

ضرورت سے زیادہ چپکنے والی، غلط پوزیشننگ، غیر موزوں مواد کے امتزاج، یا مشین کی غیر مطابقت پذیری قابل توجہ گلو لائنز بنا سکتی ہے۔

عملی حل:چپکنے والی مقدار کو بہتر بنائیں، مناسب کناروں والے مواد کا استعمال کریں، اور رولر اور فیڈنگ کی درست ترتیب کو برقرار رکھیں۔

مسئلہ 4: کھردرے یا ناہموار کنارے

ٹرمنگ کی غلط سیٹنگز، پہنے ہوئے کٹر، اور پینل کی متضاد پوزیشننگ کھردری کناروں کو چھوڑ سکتی ہے یا آرائشی سطح کو نقصان پہنچا سکتی ہے۔

عملی حل:کٹنگ ٹولز کا معائنہ کریں، مستحکم پینل فیڈنگ کو برقرار رکھیں، اور مواد کی موٹائی کے لیے تراشنے کی ترتیبات کو ایڈجسٹ کریں۔

مسئلہ 5: کم پیداواری کارکردگی

جب کٹنگ، گلونگ، پریسنگ اور فنشنگ کو الگ الگ کیا جاتا ہے، آپریٹرز ورک پیس کو منتقل کرنے اور دستی کارروائیوں کو دہرانے میں زیادہ وقت صرف کرتے ہیں۔

عملی حل:ایک مشین کی ترتیب پر غور کریں جو فیکٹری کے پیداواری حجم کے لیے درکار پروسیسنگ اسٹیشنوں کو مربوط کرتی ہے۔

6. خریداروں کو خریداری سے پہلے کن عوامل پر غور کرنا چاہیے؟

صحیح مشین کا انتخاب کرنے کے لیے موجودہ پیداواری ضروریات اور مستقبل کے کاروباری منصوبوں کا عملی جائزہ لینے کی ضرورت ہے۔ ایک اعلی درجہ بندی کی رفتار والی مشین خود بخود ہر فیکٹری کے لیے موزوں ترین سرمایہ کاری نہیں ہے۔

6.1 پیداواری صلاحیت

فی شفٹ پر عملدرآمد کیے جانے والے پینلز کی اوسط تعداد، متوقع روزانہ کام کا بوجھ، اور پروڈکشن شیڈول کا اندازہ لگائیں۔ ایک چھوٹی ورکشاپ لچک اور آسان آپریشن کو ترجیح دے سکتی ہے، جب کہ ایک بڑی فرنیچر فیکٹری کو زیادہ تھرو پٹ اور زیادہ خودکار افعال کی ضرورت پڑ سکتی ہے۔

6.2 تائید شدہ پینل کے طول و عرض

کم سے کم اور زیادہ سے زیادہ ورک پیس کی موٹائی، چوڑائی، لمبائی اور دیگر جہتی پابندیوں کو چیک کریں۔ یہ وضاحتیں حقیقی پیداوار میں استعمال ہونے والے فرنیچر پینلز کا احاطہ کرتی ہیں۔

6.3 کنارے کے مواد کی مطابقت

تصدیق کریں کہ آیا سامان مطلوبہ PVC، ABS، melamine، یا veneer edging کو سپورٹ کرتا ہے۔ مختلف مواد کو مختلف پروسیسنگ حالات اور ہم آہنگ چپکنے والی فارمولیشنز کی ضرورت ہو سکتی ہے۔

6.4 پروسیسنگ فنکشنز

غور کریں کہ کن کاموں کو خود بخود مکمل کرنے کی ضرورت ہے۔ فیکٹری کی مصنوعات کی حد کے لحاظ سے پری ملنگ، اینڈ ٹرمنگ، فائن ٹرمنگ، کارنر راؤنڈنگ، سکریپنگ اور بفنگ مفید ہو سکتی ہے۔

6.5 آپریشن اور دیکھ بھال میں آسانی

کنٹرول رسائی، ایڈجسٹمنٹ کی سہولت، اسپیئر پارٹس کی دستیابی، اور دیکھ بھال کی ضروریات سبھی طویل مدتی آپریٹنگ اخراجات کو متاثر کرتی ہیں۔ فیکٹری میں دستیاب آپریٹرز اور تکنیکی ماہرین کے لیے سازوسامان قابل انتظام ہونا چاہیے۔

6.6 سپلائر سپورٹ

قابل اعتماد تکنیکی مواصلات کے معاملات، خاص طور پر بیرون ملک خریداروں کے لیے۔ آرڈر کی تصدیق کرنے سے پہلے انسٹالیشن رہنمائی، آپریٹنگ ہدایات، ٹربل شوٹنگ سپورٹ، اسپیئر پارٹس، اور وارنٹی انتظامات کے بارے میں پوچھیں۔

خریداری کی ضرورت پوچھنے کے لیے سوالات
پیداواری صلاحیت کیا مشین روزانہ پیداواری ہدف سے میل کھاتی ہے؟
پینل کے طول و عرض کیا ورک پیس کی موٹائی اور چوڑائی معاون رینج کے اندر ہے؟
کنارے کا مواد کیا یہ ضروری کناروں کے مواد پر کارروائی کر سکتا ہے؟
چپکنے والا نظام کیا گلو سسٹم منتخب چپکنے والی کے ساتھ مطابقت رکھتا ہے؟
فنشنگ کوالٹی کون سے ٹرمنگ اور فنشنگ یونٹس شامل ہیں؟
فروخت کے بعد سروس کیا تکنیکی مدد اور اسپیئر پارٹس دستیاب ہیں؟

7. مینوفیکچررز ایج بینڈنگ کے معیار کو کیسے بہتر بنا سکتے ہیں؟

یہاں تک کہ مناسب مشینری کے ساتھ، مسلسل پیداوار کے نتائج کے لیے مناسب مواد کی تیاری، مشین کی ایڈجسٹمنٹ، اور معمول کے معائنہ کی ضرورت ہوتی ہے۔ مندرجہ ذیل طریقوں سے قابل گریز نقائص کو کم کرنے میں مدد مل سکتی ہے۔

پینل کناروں کو احتیاط سے تیار کریں۔

پروسیسنگ سے پہلے دھول، ڈھیلے ذرات اور آلودگی کو ہٹا دیں۔ بانڈنگ اسٹیشن میں داخل ہونے سے پہلے خراب یا ناہموار کناروں کو درست کیا جانا چاہیے۔

کنٹرول چپکنے والی درجہ حرارت

چپکنے والے مینوفیکچرر کے ذریعہ فراہم کردہ درجہ حرارت کی تجویز کردہ حد پر عمل کریں۔ درست ترتیب چپکنے والی تشکیل، مشین کے ڈیزائن، پروسیسنگ کی رفتار، اور ماحولیاتی حالات پر منحصر ہے۔

مسلسل کھانا کھلانے کی رفتار کو برقرار رکھیں

کھانا کھلانے کی رفتار میں اچانک تبدیلیاں چپکنے والی منتقلی اور بندھن کے حالات کو متاثر کر سکتی ہیں۔ مواد اور مشین کی ترتیب کے لیے مناسب پیداواری رفتار کا استعمال کریں۔

دباؤ کو درست طریقے سے ایڈجسٹ کریں۔

پریشر رولرس کو کافی اور مستقل رابطہ فراہم کرنا چاہیے۔ ضرورت سے زیادہ یا ناکافی دباؤ تیار کنارے کی ظاہری شکل اور وشوسنییتا کو متاثر کر سکتا ہے۔

تیار شدہ نمونوں کا معائنہ کریں۔

مشین سیٹ اپ کے بعد پہلے ورک پیس کو چیک کریں اور پروڈکشن کے دوران دوبارہ معائنہ کریں۔ آسنجن، کنارے کی سیدھ، گلو لائنز، تراشنے کا معیار، اور سطح کی صفائی کی جانچ کریں۔

تجویز کردہ پیداوار چیک:
  • چپکنے والی درجہ حرارت اور حالت کی تصدیق کریں۔
  • پینل کے کناروں کی صفائی کی جانچ کریں۔
  • کنارے کی پٹی کی سیدھ کا معائنہ کریں۔
  • تصدیق کریں کہ ٹرمنگ ٹولز اچھی حالت میں ہیں۔
  • مسلسل پیداوار سے پہلے تعلقات کے معیار کی جانچ کریں۔

8. گرم پگھلنے والی ایج بینڈنگ مشین کو کیسے برقرار رکھا جانا چاہئے؟

باقاعدگی سے دیکھ بھال غیر متوقع وقت کو روکنے میں مدد کرتی ہے اور مستحکم پیداواری کارکردگی کو سپورٹ کرتی ہے۔ دیکھ بھال کے طریقہ کار کو ہمیشہ مشین بنانے والے کی آپریٹنگ ہدایات پر عمل کرنا چاہیے، خاص طور پر جب گرم چپکنے والے نظام کو سنبھال رہے ہوں۔

روزانہ کی دیکھ بھال

  • قابل رسائی مشین کی سطحوں سے جمع دھول اور ڈھیلے مواد کو ہٹا دیں۔
  • فیڈنگ رولرس اور گائیڈنگ اجزاء کا معائنہ کریں۔
  • غیر معمولی باقیات یا رساو کے لیے چپکنے والے نظام کو چیک کریں۔
  • غیر معمولی نقائص کے لیے کاٹنے کے اوزار اور تیار شدہ ورک پیس کا معائنہ کریں۔

ہفتہ وار دیکھ بھال

  • پریشر رولرس اور کنویئر اجزاء کی حالت کا معائنہ کریں۔
  • مینٹیننس مینوئل کے مطابق بجلی کے کنکشن اور نظر آنے والی نیومیٹک لائنوں کو چیک کریں۔
  • تجویز کردہ طریقہ کار کا استعمال کرتے ہوئے چپکنے والی ایپلی کیشن سسٹم کے منظور شدہ علاقوں کو صاف کریں۔
  • چیک کریں کہ آیا کاٹنے اور پالش کرنے والے اجزاء کو ایڈجسٹمنٹ کی ضرورت ہے۔

متواتر دیکھ بھال

  • موٹرز، بیرنگ، ٹرانسمیشن کے اجزاء اور دیگر مکینیکل اسمبلیوں کا معائنہ کریں۔
  • درجہ حرارت کنٹرول کی درستگی اور حرارتی نظام کی کارکردگی کو چیک کریں۔
  • پہنے ہوئے حصوں کو ہم آہنگ اجزاء سے تبدیل کریں۔
  • مشین کی سیدھ اور مجموعی پروسیسنگ کی درستگی کا جائزہ لیں۔
حفاظتی یاد دہانی:گرم پگھلنے والے نظام بلند درجہ حرارت پر کام کرتے ہیں۔ مشین کو صاف کرنے یا سروس کرنے سے پہلے ہمیشہ لاک آؤٹ، کولنگ، حفاظتی سامان، اور دیکھ بھال کی ہدایات پر عمل کریں۔ حفاظتی محافظوں کو کبھی نہ ہٹائیں یا مناسب احتیاط کے بغیر گرم چپکنے والے اجزاء کو نہ سنبھالیں۔

9. ایک پیشہ ور مشینری بنانے والے کے ساتھ کیوں کام کریں؟

ایج بینڈنگ مشین خریدنا ایک طویل مدتی پیداوار کا فیصلہ ہے۔ خود مشین کے علاوہ، خریداروں کو ایک ایسے سپلائر کی ضرورت ہوتی ہے جو لکڑی کے کاموں، آلات کی ترتیب، اور صنعتی پیداوار کے عملی چیلنجوں کو سمجھتا ہو۔

Ruian Jundingda Machinery Co., Ltd. ایک مشینری بنانے والی کمپنی ہے جس سے خریدار سامان کی ضروریات اور مناسب پروسیسنگ حل پر بات کرنے کے لیے رابطہ کر سکتے ہیں۔ مشین فراہم کرنے والے کا جائزہ لیتے وقت، پینل کے مطلوبہ طول و عرض، کناروں کے مواد، چپکنے والی ضروریات، پیداواری صلاحیت، اور مطلوبہ تکمیلی نتائج کو بتانا ضروری ہے۔

خریدنے سے پہلے ایک تفصیلی تکنیکی بحث کنفیگریشن کی غلط فہمیوں کو کم کرنے اور اس بات کو یقینی بنانے میں مدد دے سکتی ہے کہ منتخب کردہ سامان مطلوبہ اطلاق کے لیے موزوں ہے۔

کوٹیشن کی درخواست کرنے سے پہلے خریداروں کو کیا تیاری کرنی چاہیے؟

  • مصنوعات کی اقسام اور عام فرنیچر ایپلی کیشنز۔
  • پینل مواد اور ورک پیس کے طول و عرض۔
  • کنارے بینڈنگ مواد، چوڑائی، اور موٹائی.
  • ترجیحی چپکنے والی قسم اور پروسیسنگ کی ضروریات۔
  • متوقع پیداوار کا حجم اور آٹومیشن کی ضروریات۔
  • منزل کا ملک اور برقی طاقت کی تفصیلات۔

یہ تفصیلات فراہم کرنے سے مینوفیکچرر کے لیے ایپلیکیشن کا جائزہ لینا اور مشین کی مناسب ترتیب تجویز کرنا آسان ہو جاتا ہے۔

10. ہاٹ میلٹ ایج بینڈنگ مشینوں کے بارے میں اکثر پوچھے جانے والے سوالات

Q1. ہاٹ میلٹ ایج بینڈنگ مشین کا بنیادی مقصد کیا ہے؟

اس کا بنیادی مقصد گرم چپکنے والی اور دباؤ کا استعمال کرتے ہوئے کناروں کے مواد کو بے نقاب پینل کناروں سے جوڑنا ہے۔ یہ عمل فرنیچر کے پینلز کی ظاہری شکل کو بہتر بناتا ہے اور ان کے بے نقاب کوروں کی حفاظت میں مدد کرتا ہے۔

Q2. کون سا مواد ایک گرم پگھل کنارے بینڈنگ مشین عمل کر سکتے ہیں؟

مشین کی ترتیب پر منحصر ہے، عام مواد میں PVC، ABS، میلامین، اور لکڑی کا سرمہ شامل ہیں۔ خریداروں کو خریدنے سے پہلے معاون مواد کی موٹائی اور چوڑائی کی تصدیق کرنی چاہیے۔

Q3. ایوا اور پور گرم پگھلنے والی چپکنے والی میں کیا فرق ہے؟

ایوا بنیادی طور پر ٹھنڈک اور مضبوطی کے ذریعے ایک بانڈ بناتا ہے، جبکہ PUR نمی سے متحرک کیمیائی علاج کے عمل سے بھی گزرتا ہے۔ PUR عام طور پر مناسب علاج کے بعد بہتر گرمی اور نمی کے خلاف مزاحمت پیش کرتا ہے، لیکن اس کے لیے ہم آہنگ آلات اور زیادہ محتاط ہینڈلنگ کی ضرورت ہوتی ہے۔

Q4. ایج بینڈنگ بعض اوقات ڈھیلی کیوں آتی ہے؟

عام وجوہات میں غلط چپکنے والا درجہ حرارت، ناکافی گلو کوریج، آلودہ پینل کے کنارے، غیر مطابقت پذیر مواد، اور ناکافی دباؤ شامل ہیں۔ ان عوامل کو منظم طریقے سے جانچنے سے مسئلہ کے ماخذ کی شناخت میں مدد مل سکتی ہے۔

Q5. کیا ایک مشین مختلف کنارے بینڈنگ موٹائی کو سنبھال سکتی ہے؟

بہت سی مشینیں ایک مخصوص آپریٹنگ رینج کے اندر متعدد کناروں کی موٹائی کو سپورٹ کرتی ہیں۔ تاہم، آپریٹرز کو مواد تبدیل کرتے وقت فیڈنگ گائیڈز، ٹرمنگ یونٹس اور پریشر سیٹنگز کو ایڈجسٹ کرنے کی ضرورت پڑ سکتی ہے۔

Q6. مینوفیکچررز نظر آنے والی گلو لائنوں کو کیسے کم کرسکتے ہیں؟

انہیں مطابقت پذیر چپکنے والے اور کناروں کا مواد استعمال کرنا چاہیے، گلو کو لگاتار استعمال کرنا چاہیے، درجہ حرارت اور دباؤ کو بہتر بنانا چاہیے، اور مشین کی درست سیدھ کو یقینی بنانا چاہیے۔ قابل حصول ظاہری شکل بھی چپکنے والی تشکیل اور کناروں کی تعمیر پر منحصر ہے۔

Q7. کیا ایک خودکار ایج بینڈنگ مشین چھوٹی فرنیچر فیکٹریوں کے لیے موزوں ہے؟

ہاں، بشرطیکہ مشین کی صلاحیت، سائز، آپریٹنگ ضروریات، اور سرمایہ کاری کی لاگت ورکشاپ کی پیداواری ضروریات سے مماثل ہو۔ چھوٹے مینوفیکچررز غیر ضروری خودکار فنکشنز خریدنے کے بجائے آسان کنفیگریشن سے فائدہ اٹھا سکتے ہیں۔

Q8۔ ایک کنارے بینڈنگ مشین کو کتنی بار صاف کیا جانا چاہئے؟

بنیادی صفائی اور معائنہ روزمرہ کے معمولات کا حصہ ہونا چاہیے۔ چپکنے والے نظام اور دیگر اجزاء کو چپکنے والی قسم، مشین کی ہدایات اور پیداوار کے حالات کے مطابق صفائی کی ضرورت ہوتی ہے۔

Q9. گرم پگھلنے والی ایج بینڈنگ مشین خریدنے سے پہلے مجھے کیا چیک کرنا چاہیے؟

پروسیسنگ کی صلاحیت، معاون پینل کے طول و عرض، کنارے کے مواد کی مطابقت، چپکنے والا نظام، فنشنگ فنکشنز، برقی ضروریات، دیکھ بھال کی ضروریات، اور فروخت کے بعد معاونت کا جائزہ لیں۔ جب ممکن ہو تو نمائندہ ورک پیس کی جانچ کی بھی سفارش کی جاتی ہے۔

Q10۔ کیا ایک گرم پگھل کنارے بینڈنگ مشین پیداوار کی کارکردگی کو بہتر بنا سکتی ہے؟

جی ہاں کئی ایج پروسیسنگ آپریشنز کو یکجا کر کے، ایک مناسب طریقے سے تشکیل شدہ مشین دستی ہینڈلنگ کو کم کر سکتی ہے، پروسیسنگ کی مستقل مزاجی کو بہتر بنا سکتی ہے، اور ہر آپریشن کو الگ الگ کرنے کے مقابلے میں پیداوار کا وقت کم کر سکتی ہے۔

11. حتمی خیالات: ایک زیادہ موثر ایج بینڈنگ کے عمل کی تعمیر

ایک گرم پگھلنے والی ایج بینڈنگ مشین جدید فرنیچر اور لکڑی کی تیاری میں اہم کردار ادا کرتی ہے۔ کنٹرول شدہ چپکنے والی ایپلی کیشن، درست پٹی فیڈنگ، مستحکم دباؤ، اور مؤثر تراشنا کو یکجا کرکے، یہ مینوفیکچررز کو صاف اور زیادہ مستقل پینل کے کنارے بنانے میں مدد کرتا ہے۔

تاہم، اچھے نتائج کا انحصار مناسب آلات کے انتخاب، کناروں والے مواد کے ساتھ چپکنے والی چیزوں کو ملانے، پروسیسنگ کے درست حالات کو برقرار رکھنے، اور دیکھ بھال کے باقاعدہ طریقہ کار پر عمل کرنے پر ہوتا ہے۔

فرنیچر مینوفیکچررز کے لیے جو اپنی پیداواری صلاحیتوں کو اپ گریڈ کرنے کا ارادہ رکھتے ہیں، سب سے زیادہ مؤثر طریقہ یہ ہے کہ کسی ایک مشین کی تفصیلات پر توجہ مرکوز کرنے کے بجائے اصل ورک پیس کی ضروریات کا جائزہ لیا جائے۔ ایک مناسب ترتیب پیداوار کی کارکردگی کو بہتر بنا سکتی ہے، قابل گریز فضلہ کو کم کر سکتی ہے، اور تیار شدہ مصنوعات کے معیار کو مزید مستحکم کر سکتی ہے۔

ایک قابل اعتماد ایج بینڈنگ مشین حل تلاش کر رہے ہیں؟

کیا آپ اپنے فرنیچر کی تیاری کے عمل کو بہتر بنانے یا اپنے موجودہ لکڑی کے سازوسامان کو اپ گریڈ کرنے کا منصوبہ بنا رہے ہیں؟

رابطہ کریں۔Ruian Jundingda Machinery Co., Ltd. آپ کی درخواست کی ضروریات، مواد کی وضاحتیں، اور پیداواری اہداف پر تبادلہ خیال کرنے کے لیے۔ ہماری ٹیم آپ کے کاروبار کے لیے مناسب مشینری کے حل تلاش کرنے میں آپ کی مدد کر سکتی ہے۔

آلات کے اختیارات کے بارے میں مزید جاننے اور مزید مصنوعات کی معلومات کی درخواست کرنے کے لیے آج ہی ہم سے رابطہ کریں۔

ہم سے رابطہ کریں۔

نوٹ: مشین کی ترتیب، پروسیسنگ کی حدود، چپکنے والی مطابقت، اور پیداوار کی کارکردگی ماڈل کے لحاظ سے مختلف ہوتی ہے۔ آرڈر دینے سے پہلے ہمیشہ آلات اور چپکنے والے مینوفیکچررز کے ساتھ تکنیکی تفصیلات کی تصدیق کریں۔

متعلقہ خبریں۔
مجھے ایک پیغام چھوڑ دو
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی
مستردقبول کریں